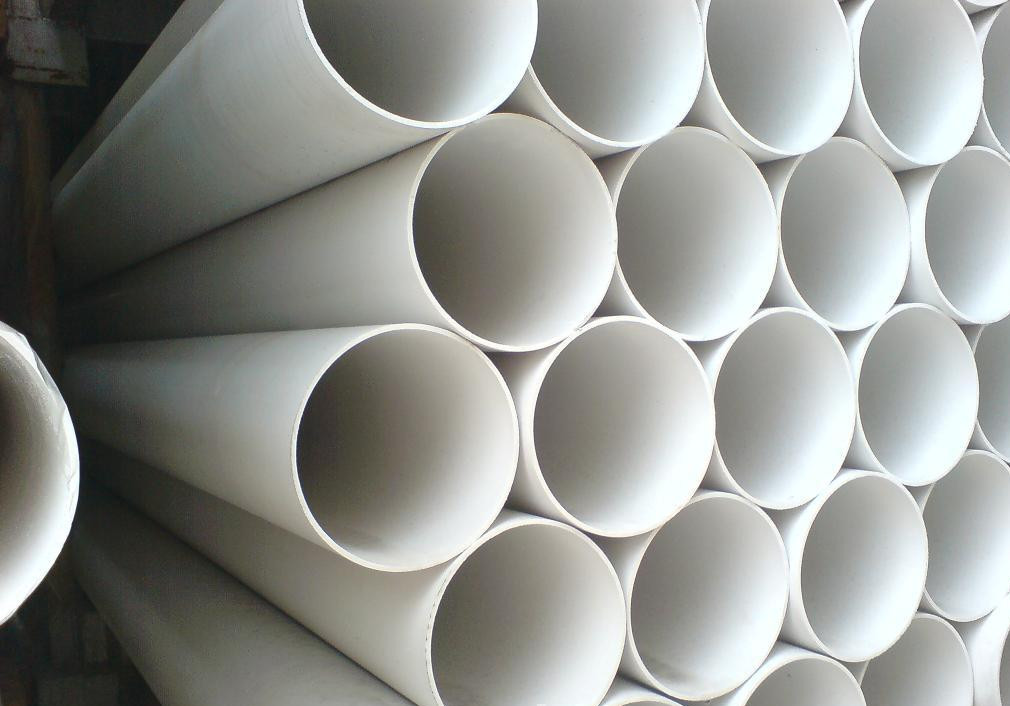
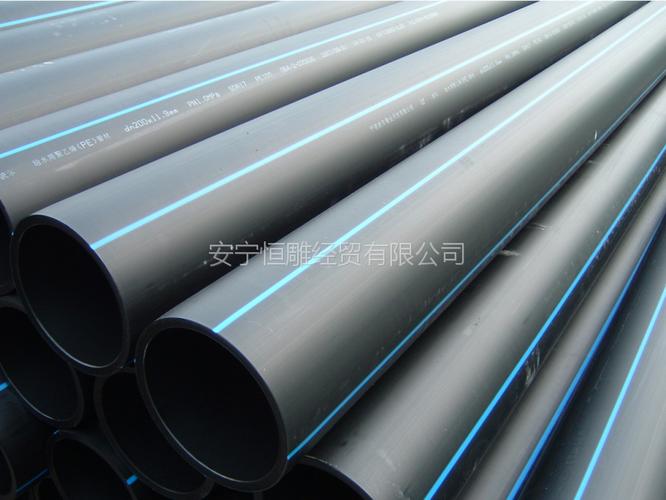
稳压与增压在塑料管材生产中的核心作用 保证尺寸精度与质量稳定
在塑料管材挤出生产中,熔体压力的稳定性与可控性直接决定管材的尺寸精度和质量稳定性。稳压与增压作为工艺控制的两个核心环节,贯穿于从挤出机头到定径冷却的全过程,是保障管材壁厚均匀、外径一致、内壁光滑的关键。本文围绕稳压和增压的核心作用,解析其对管材尺寸精度和质量稳定的影响机制。
一、稳压:消除压力波动,保证尺寸精度
熔体压力波动是管材尺寸偏差的主要来源之一。挤出机螺杆计量段的输送脉动、过滤网堵塞、温度波动等因素均会引起机头压力起伏。压力升高时,熔体流量增大,管坯外径和壁厚随之增大;压力降低时则相反。这种周期性或随机性波动会导致管材沿轴向出现壁厚不均、外径超差。稳压的核心作用在于:
1. 维持机头压力恒定,使熔体输出流量稳定,从而保证管材外径和壁厚的一致性;
2. 减少因压力脉动造成的管坯抖动,提高定径套入口处管坯的圆度和表面质量;
3. 配合熔体泵或压力闭环控制系统,将压力波动控制在±1%以内,显著提升尺寸精度等级。
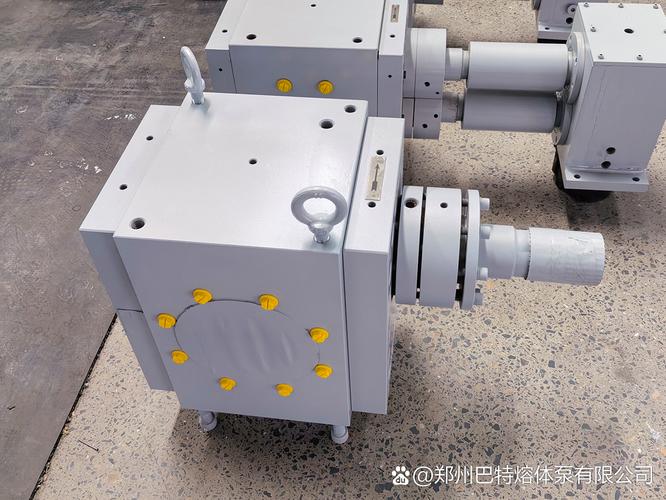
实践中,采用熔体齿轮泵作为稳压元件,可有效隔离上游压力波动,使管材壁厚公差从±5%收窄至±2%以内,满足高精度管材要求。
二、增压:建立足够压力,确保熔体密实与定径贴合
塑料管材在定径冷却阶段需要足够的熔体压力使管坯紧贴定径套内壁,否则会出现外径偏小、表面缩痕、内壁不光滑等缺陷。增压的核心作用体现在:
1. 提高机头压力,使熔体在模口处充分压实,消除因压力不足导致的管坯疏松和内壁波纹;
2. 保证管坯在进入定径套时有足够的径向膨胀力,使其与定径套内壁紧密贴合,从而获得精确的外径尺寸和光滑表面;
3. 对于厚壁管或高粘度材料,增压可补偿沿程压力损失,确保熔体到达模口时仍具有足够的成型压力。
通过合理设计螺杆压缩比、过滤网目数和机头流道,并辅以增压控制阀,可将机头压力维持在工艺设定值,使管材外径偏差控制在±0.2 mm以内,内壁粗糙度降低至Ra 0.8 μm以下。
三、稳压与增压协同:实现质量稳定
稳压与增压并非孤立环节,二者协同构成压力闭环控制体系。稳压确保压力基线恒定,增压确保压力水平满足成型需求。在连续生产中:
- 压力传感器实时采集机头压力信号,反馈至控制系统调节螺杆转速或熔体泵转速,实现稳压;
- 当更换模具或调整产量时,通过增压阀快速建立所需压力水平,缩短工艺调整时间,减少废品率;
- 协同控制使管材生产过程始终处于恒定压力窗口内,避免了因压力过高造成的模具过载和因压力过低导致的尺寸超差,显著提高产品一次合格率和批次间一致性。
稳压与增压是塑料管材生产中保证尺寸精度和质量稳定的核心手段。稳压消除波动、稳定流量,增压建立压力、确保贴合密实,二者协同构成压力控制的完整闭环。在实际生产中,应根据材料特性、管材规格和挤出机配置,合理选择稳压与增压方案,并建立压力在线监测与反馈调节机制,从而持续稳定地生产高精度、高质量的塑料管材。
如若转载,请注明出处:http://www.zflko.com/product/41.html
更新时间:2026-11-01 16:40:35